Eklemeli İmalat Nedir?
Katman Katman İnşa Edilen Yeni Bir Dünya!


- Özgün
- Mühendislik
Bu Makalede Neler Öğreneceksin?
Bu bölümü yapay zekâ hazırlar.- Eklemeli imalat, dijital modellerden katman katman malzeme ekleyerek karmaşık ve hafif yapılar üretmeyi mümkün kılarak geleneksel çıkarma esaslı üretim yöntemlerini dönüştürmüştür.
- Farklı eklemeli imalat teknolojileri (malzeme ekstrüzyonu, vat fotopolimerizasyon, toz yataklı füzyon vb.) malzeme türüne ve uygulama alanına göre değişen mekanik özellikler ve üretim avantajları sunar.
- Eklemeli imalat, havacılık, otomotiv, medikal, savunma ve enerji sektörlerinde karmaşık parçaların üretiminde sürdürülebilirlik ve tedarik zinciri esnekliği sağlayarak endüstriyel üretimde stratejik bir rol üstlenmektedir.
Üretim teknolojileri uzun yıllar boyunca büyük ölçüde çıkarma esaslı yöntemlere dayanmıştır. Talaşlı imalat, frezeleme, tornalama veya döküm gibi tekniklerde malzeme ya eksiltilir ya da kalıba zorlanarak şekillendirilirdi. Eklemeli imalat ise bu yaklaşımı tersine çevirerek üretimin temel mantığını büyük ölçüde değiştirmiştir.
Eklemeli imalatta bir parça, dijital bir modelden yola çıkarak katman katman inşa edilir. Malzeme yalnızca gerekli bölgelere biriktirilir. Bu durum hem üretim sürecini hem de tasarım anlayışını dönüştürmüş olup karmaşık iç kanallar, kafes yapılar, topoloji optimizasyonu ile hafifletilmiş geometriler ve tek parça hâlinde üretilen montaj sistemleri artık mümkündür.
Bugün eklemeli imalatta önemli ölçüde yol alındığı için prototipleme aşamasını geride bırakılmıştır. Dolayısıyla havacılık, otomotiv, medikal ve enerji sektörlerinde fonksiyonel parça üretiminde eklemeli imalatın avantajlarından çokça yararlanılmaktadır.[2]
Eklemeli İmalatın Çalışma Prensibi Nedir?
Eklemeli imalatın mantığı aslında oldukça basittir. Dijital bir model, ince katmanlara bölünür ve bu katmanlar üst üste konarak fiziksel parçayı oluşturulur. Ama oldukça basit görünen bu fikir, arkasında ciddi bir mühendislik barındırır.
Süreç genellikle Bilgisayar Destekli Tasarım (İng: "computer-aided design") ya da kısaca CAD ortamında üç boyutlu modelin oluşturulmasıyla başlar. Ardından model, dilimleme (İng: "slicing”) adı verilen bir yazılım aşamasından geçer ve mikron mertebesinde katmanlara ayrılır. Bu katmanlar, yazıcının takip edeceği bir üretim yoluna dönüştürülür. Aslında makine, her katmanı ayrı ayrı oluşturur. Bizim gördüğümüz ise tek bir bütün parçadır.[6]
Malzemenin nasıl biriktirileceği kullanılan teknolojiye bağlıdır. Termoplastik bir filament eritilip nozülden çıkabilir, metal toz lazerle ergitilebilir, sıvı reçine UV ışıkla kürlenebilir ya da toz parçacıkları bağlayıcı ile birleştirilebilir. Fakat hepsinin ortak noktası; parçanın tabandan yukarı doğru, katman katman büyümesidir. Bu tür bir üretim sistemi birçok avantaja sahip olup en büyük avantaj, malzemenin yalnızca ihtiyaç duyulan yerlere eklenmesidir.
Dolayısıyla karmaşık gibi görünen iç boşluklar, kafes yapılar ve geleneksel yöntemlerle üretilemeyecek geometriler mümkün hâle gelir. Bununla birlikte eklemeli imalatta parça, üst üste konmuş ince tabakalardan oluştuğu için bu tabakaların nasıl oluşturulduğu son derece önemlidir. Katmanlar ne kadar ince? Parça hangi yönde üretildi? Bu ve bunun gibi sorulara verilecekler yanıtlar, ürünün ne kadar uzun ömürlü olacağını doğrudan etkiler.
Eklemeli İmalat Teknolojileri
Eklemeli imalatta pek çok teknoloji mevcuttur. Kullanılan malzeme, enerji kaynağı ve bağlama mekanizmasının değişmesi, üretim hızı ve maliyetin de değişiklik göstermesine neden olur.[16] Uluslararası sınıflandırmaya göre eklemeli imalat süreçlerini 7 ana kategoride toplamak mümkündür.
Malzeme Ekstrüzyonu (FDM/FFF)
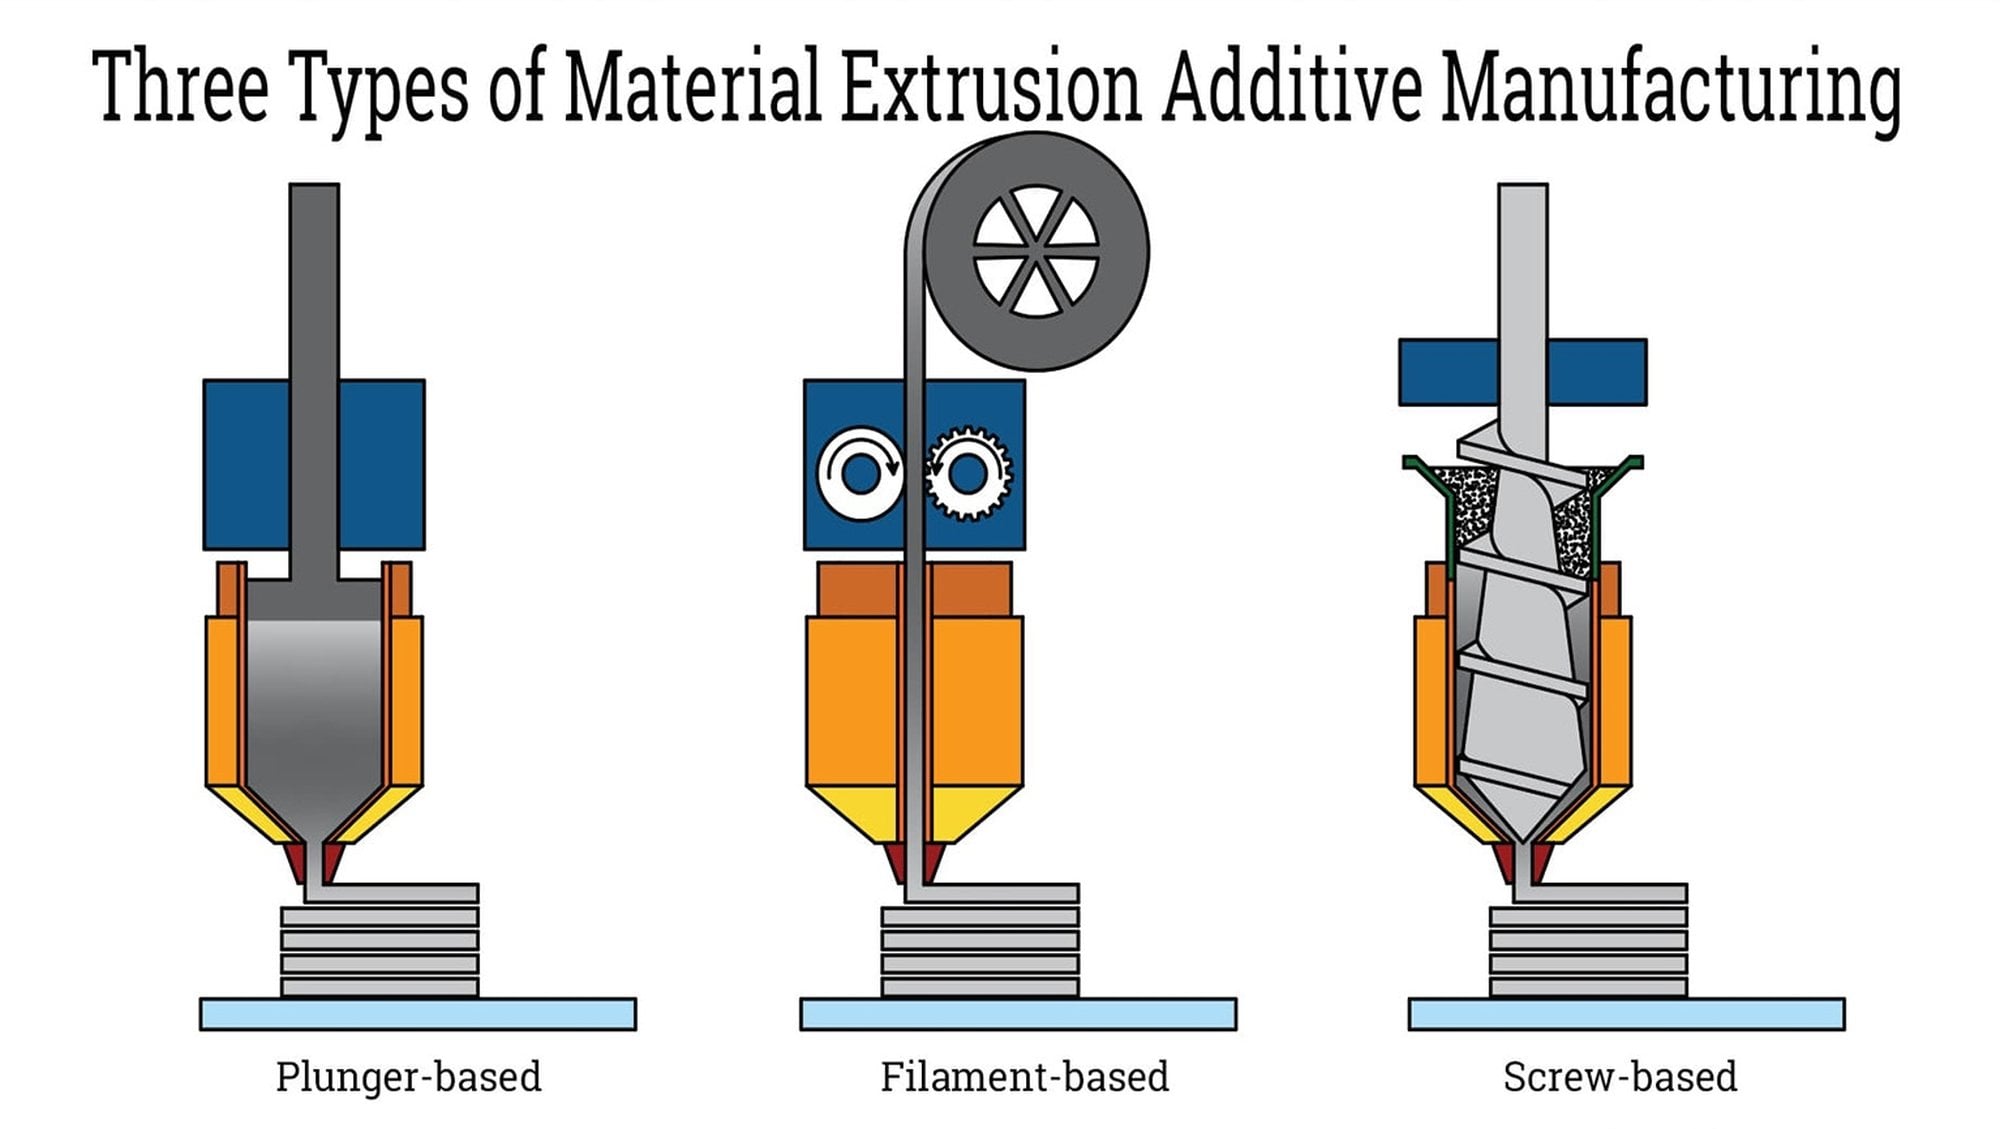
Malzeme Ekstrüzyonu, en yaygın eklemeli imalat yöntemlerinden biridir. FDM (Fused Deposition Modeling) veya FFF (Fused Filament Fabrication) olarak adlandırılır. Bu yöntemde termoplastik filament, ısıtılmış bir nozül içinde eritilir ve katman katman platform üzerine biriktirilir.
PLA, ABS, PETG ve mühendislik plastikleri (örneğin PEEK) bu sistemlerde kullanılabilir. Süreç basit, maliyeti görece düşük ve erişilebilir olduğu için prototiplemede yaygın olarak tercih edilir.
Ancak katmanlar arası bağ dayanımı sınırlı olduğundan mekanik özellikler yön bağımlıdır . Bu nedenle yüksek yük taşıyan yapısal uygulamalarda dikkatli tasarım gerektirir.
Vat Fotopolimerizasyon (SLA/DLP)
Vat fotopolimerizasyon teknolojilerinde sıvı fotopolimer reçine, ışık enerjisi kullanılarak katman katman kürlenir. SLA (Stereolithography) sistemlerinde lazer ışını kesiti nokta nokta tarayarak reçineyi sertleştirir. DLP (Digital Light Processing) sistemlerinde ise her katman, projeksiyonla tek seferde kürlenir.
Bu yöntemler çok ince katman kalınlıkları ve yüksek yüzey kalitesi sağlar. Karmaşık detaylara sahip parçalar üretilebilir ve boyutsal hassasiyet yüksektir. Bu nedenle dental modeller, medikal uygulamalar ve hassas prototip üretiminde yaygın olarak tercih edilir.
Ancak kullanılan fotopolimer malzemelerin mekanik dayanımı ve uzun vadeli stabilitesi sınırlıdır. Ayrıca baskı sonrası ek kürleme (İng: "post-curing") işlemi genellikle gereklidir.
Toz Yataklı Füzyon
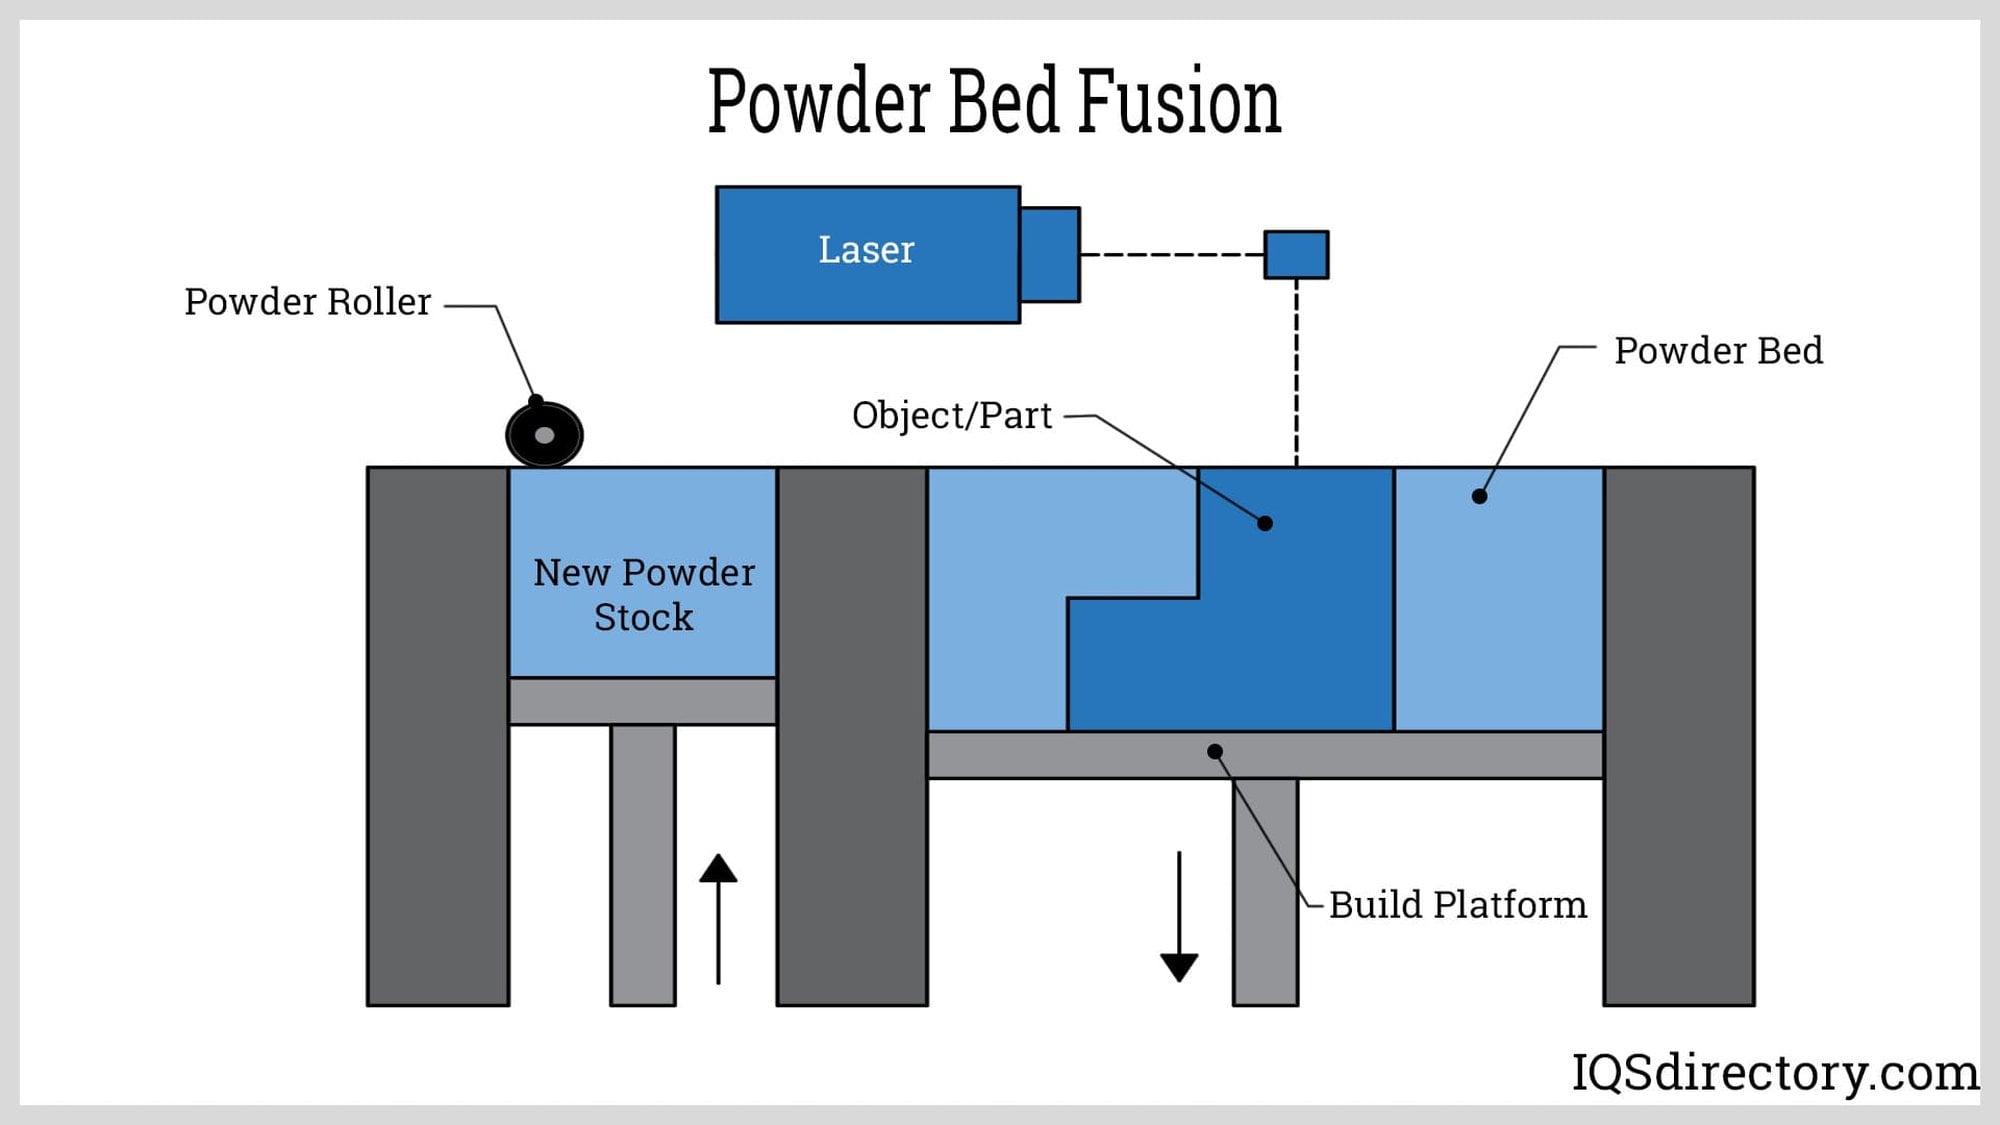
Toz Yataklı Füzyon (PBF), metal ya da polimer gibi ince bir toz tabakasının platform üzerine serilmesi ve yüksek enerjili bir kaynak ile seçici olarak ergitilmesi prensibine dayanır. Her katman tamamlandıktan sonra yeni bir toz tabakası serilir ve süreç tekrarlanır.
Metal sistemlerde lazer, tozu tamamen ergitir ve yoğun bir yapı oluşturur. Fakat süreç Yüksek soğuma hızları ince mikroyapı oluşumuna neden olur; bu durum mekanik özellikleri iyileştirebilir ancak kalıntı gerilmeler ve gözeneklilik gibi problemler de ortaya çıkabilir.
Toz yatağı aynı zamanda doğal destek görevi gördüğü için karmaşık iç geometriler üretilebilir. Yüksek hassasiyet ve iyi mekanik özellikler sağlaması nedeniyle havacılık, medikal ve yüksek performanslı mühendislik uygulamalarında yaygın olarak kullanılmaktadır.
Directed Energy Deposition (DED)
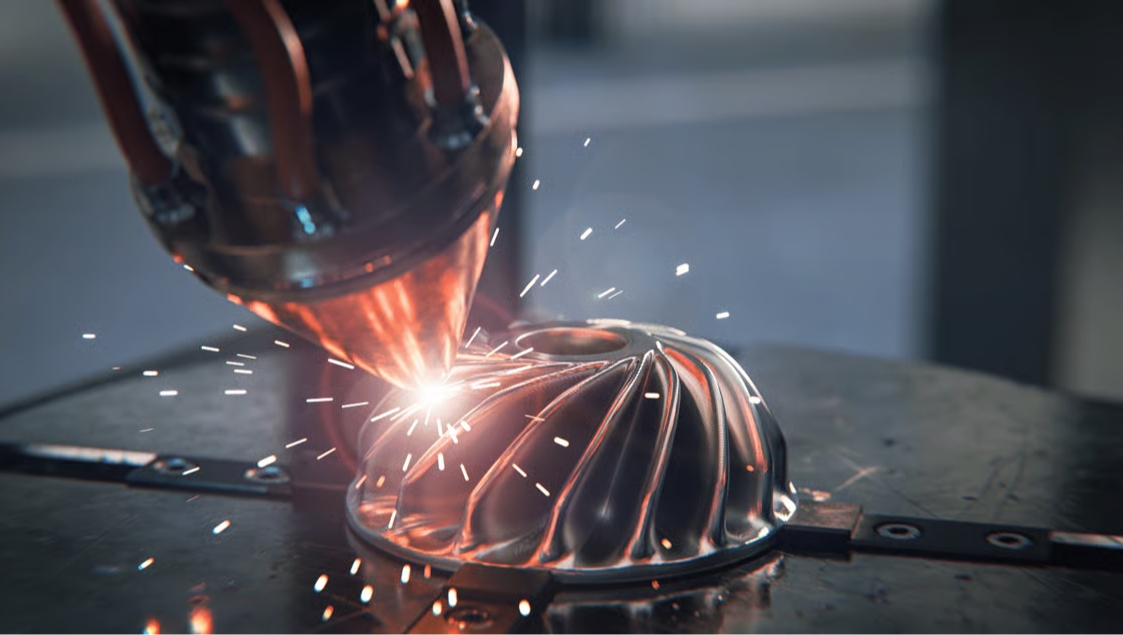
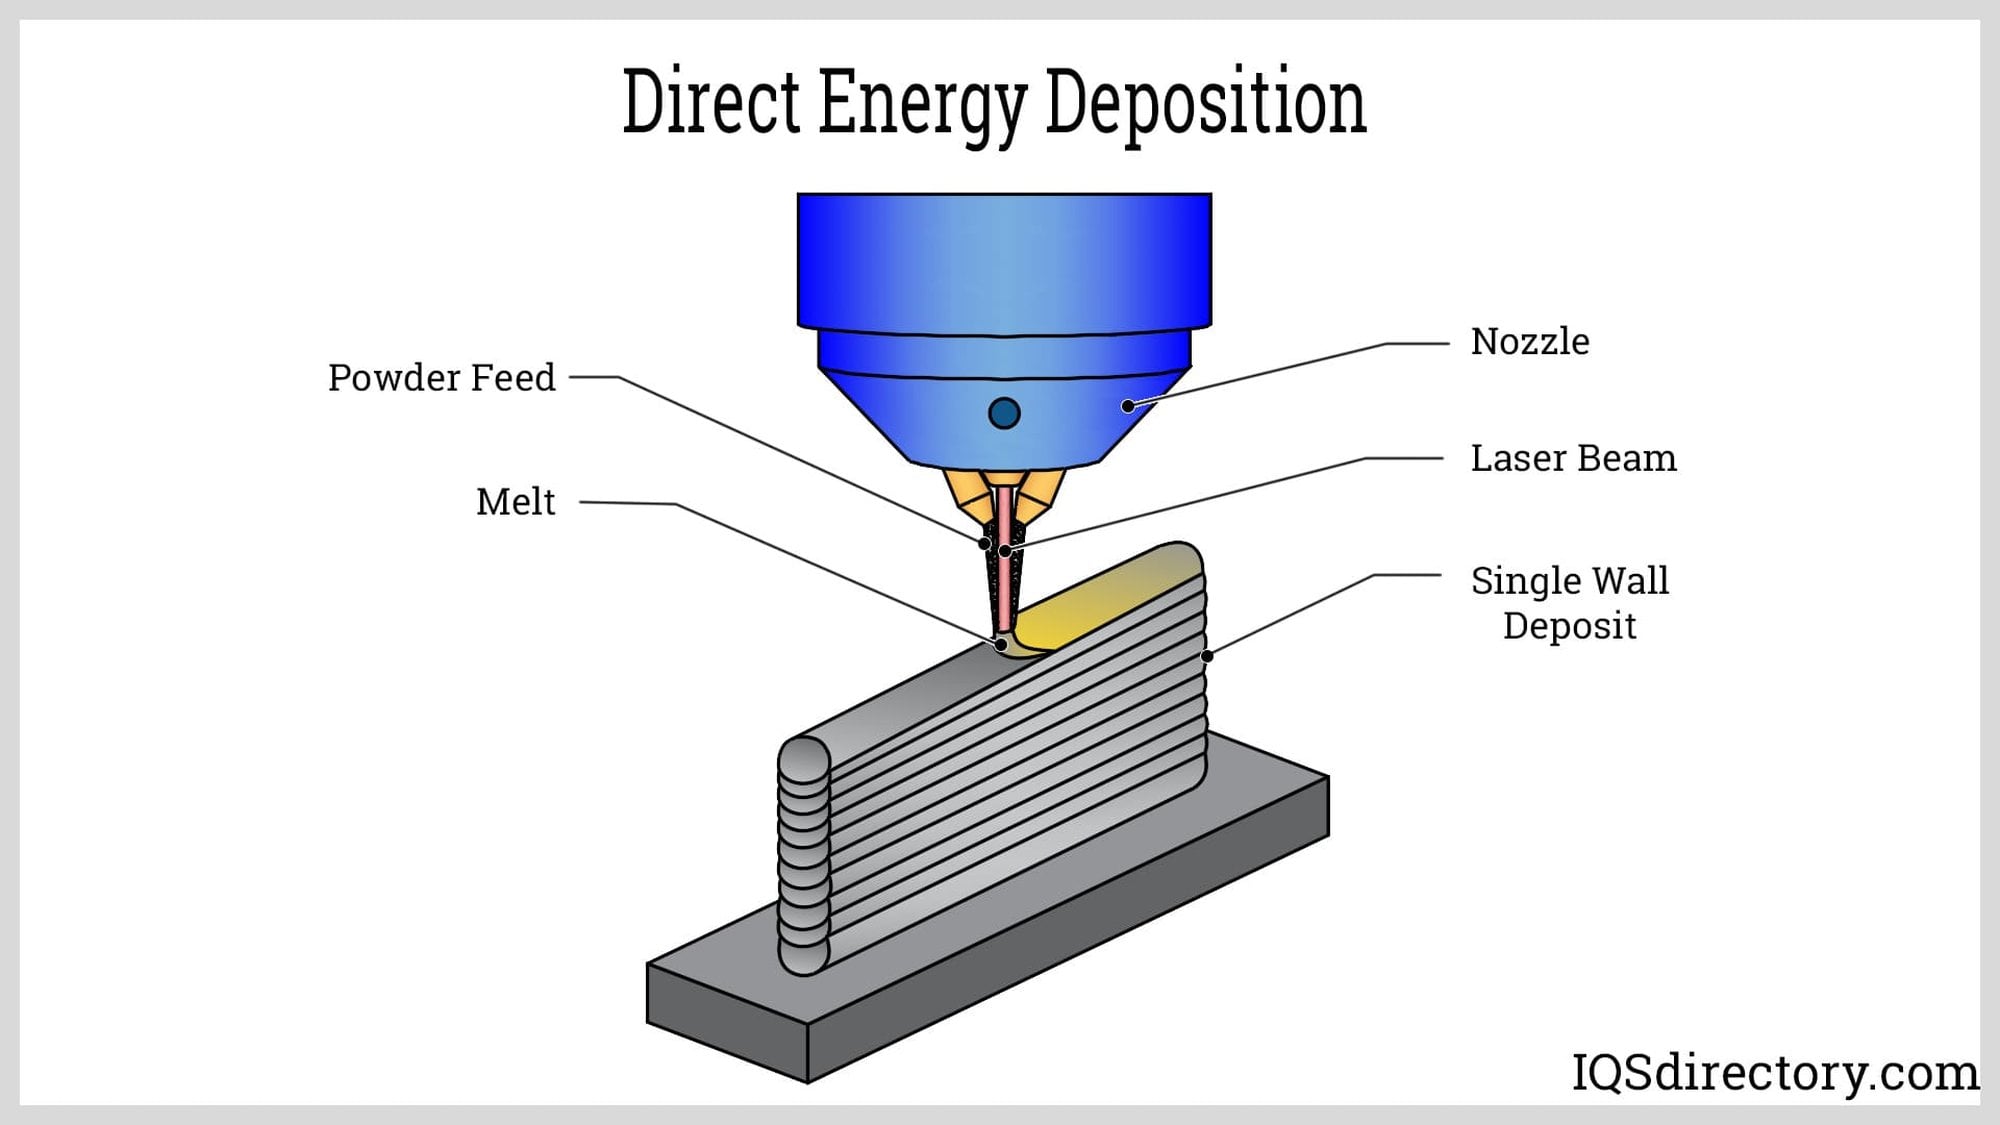
Directed Energy Deposition (DED) ya da Yönlendirilmiş Enerji Biriktirme Yöntemi, metal toz veya telin yüksek enerjili bir ısı kaynağı altında eş zamanlı olarak ergitilip yüzeye biriktirilmesi prensibine dayanır. Malzeme beslemesi ve enerji kaynağı aynı noktada birleşir, böylece katmanlı metal yapı oluşturulur.
DED, toz yataklı sistemlerden farklı olarak genellikle açık bir platform üzerinde çalışır ve mevcut bir parçanın üzerine malzeme ekleyebilir. Bu nedenle özellikle parça onarımı, kaplama uygulamaları ve büyük hacimli bileşen üretiminde tercih edilir.
Yüksek birikim oranı önemli bir avantajdır. Ancak ısı girdisi kontrolü, mikroyapı oluşumu ve kalıntı gerilmeler dikkatle yönetilmelidir.
Binder Jetting
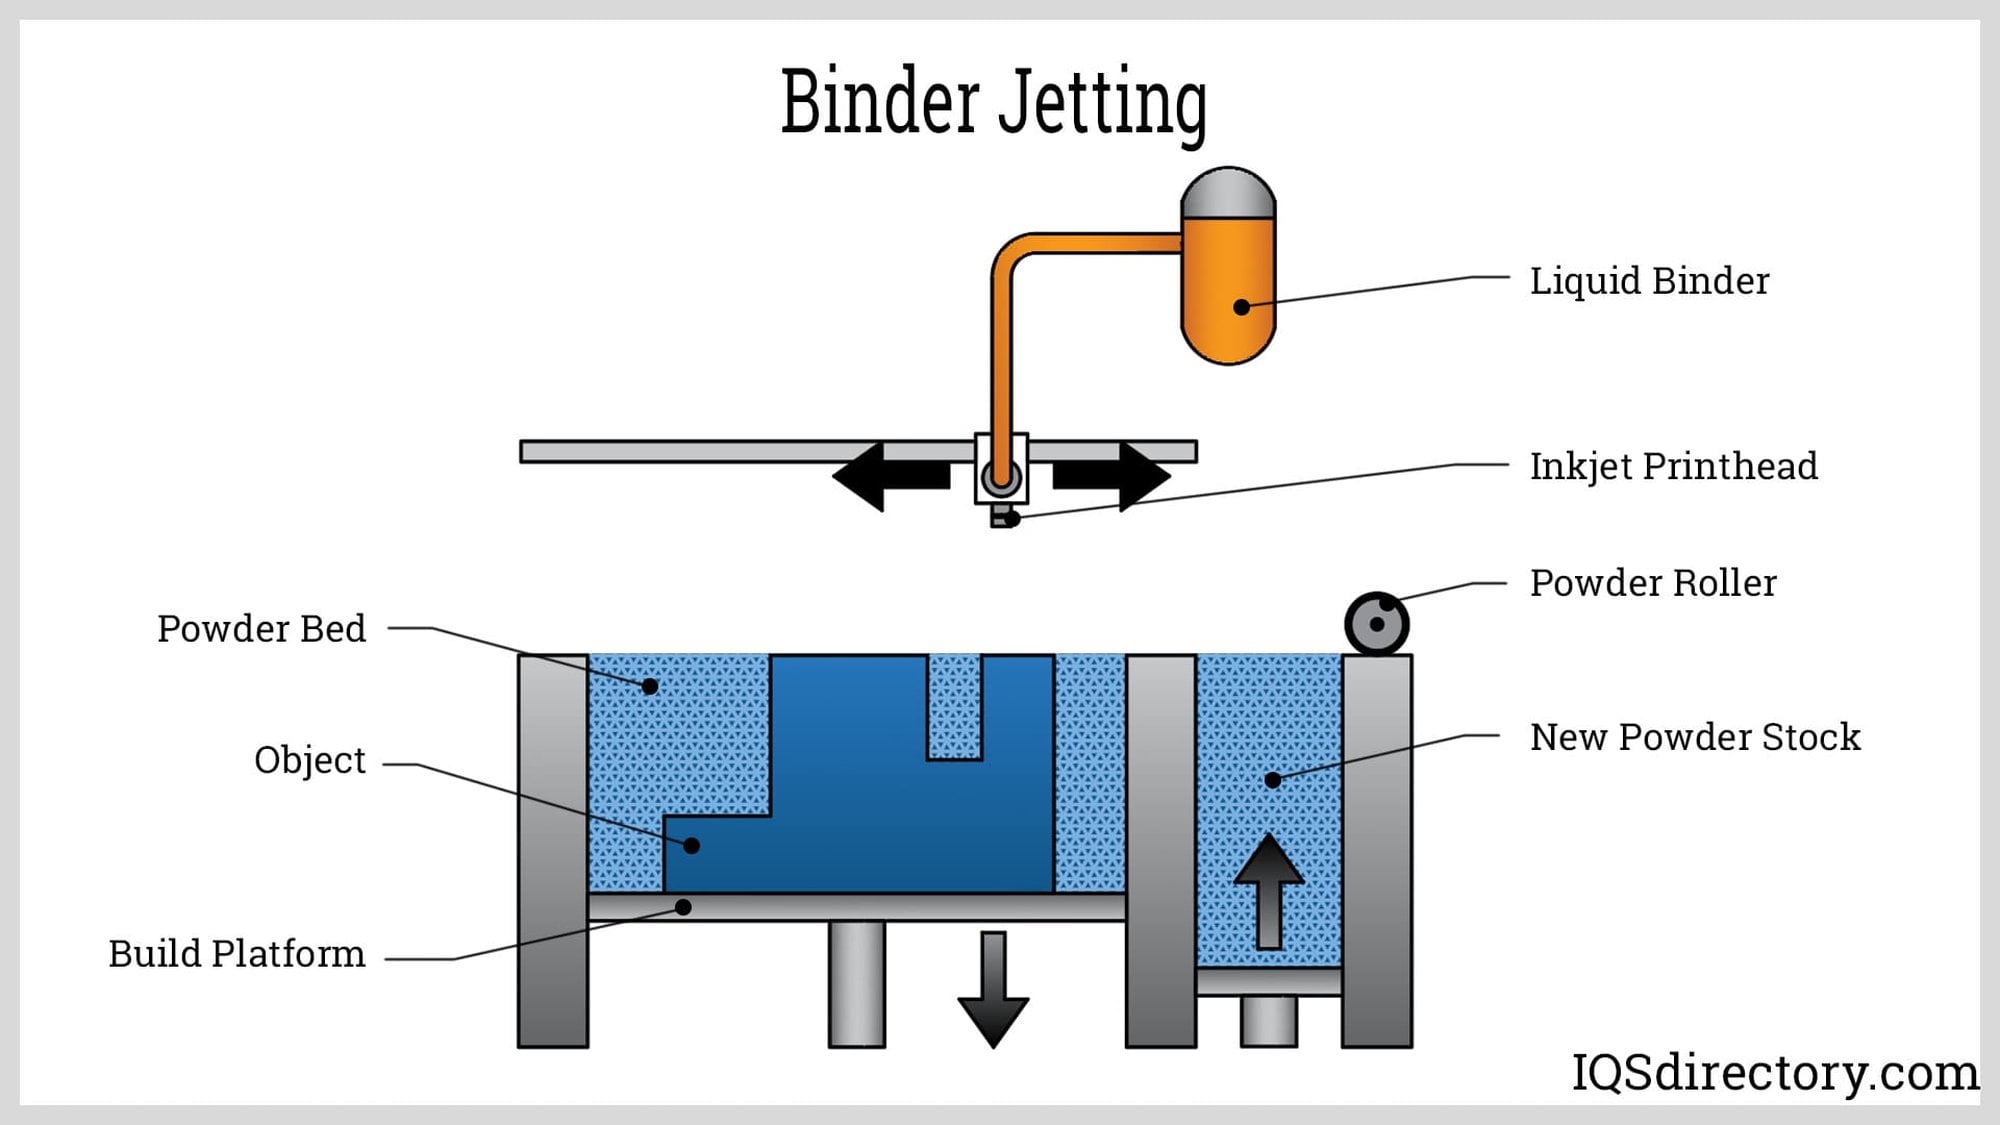
Binder Jetting, toz bazlı bir eklemeli imalat yöntemidir. Bu yöntemde ince bir toz tabakası platforma serilir ve baskı kafası aracılığıyla sıvı bir bağlayıcı, seçici olarak püskürtülür. Bağlayıcı yalnızca istenen bölgelerde tozu birleştirir. Katmanlar üst üste eklenerek parça oluşturulur.
Baskı sonrası elde edilen parça tam yoğunlukta değildir, genellikle sinterleme işlemi ile nihai mekanik özellikler kazanır.
Bu yöntemin avantajları yüksek üretim hızı, lazer kullanılmaması nedeniyle daha düşük enerji ihtiyacı ve karmaşık geometrilerde destek gerektirmemesidir. Ancak sinterleme sonrası boyutsal çekme ve yoğunluk kontrolü önemli mühendislik parametreleridir.
Multijet Printing (MJP)
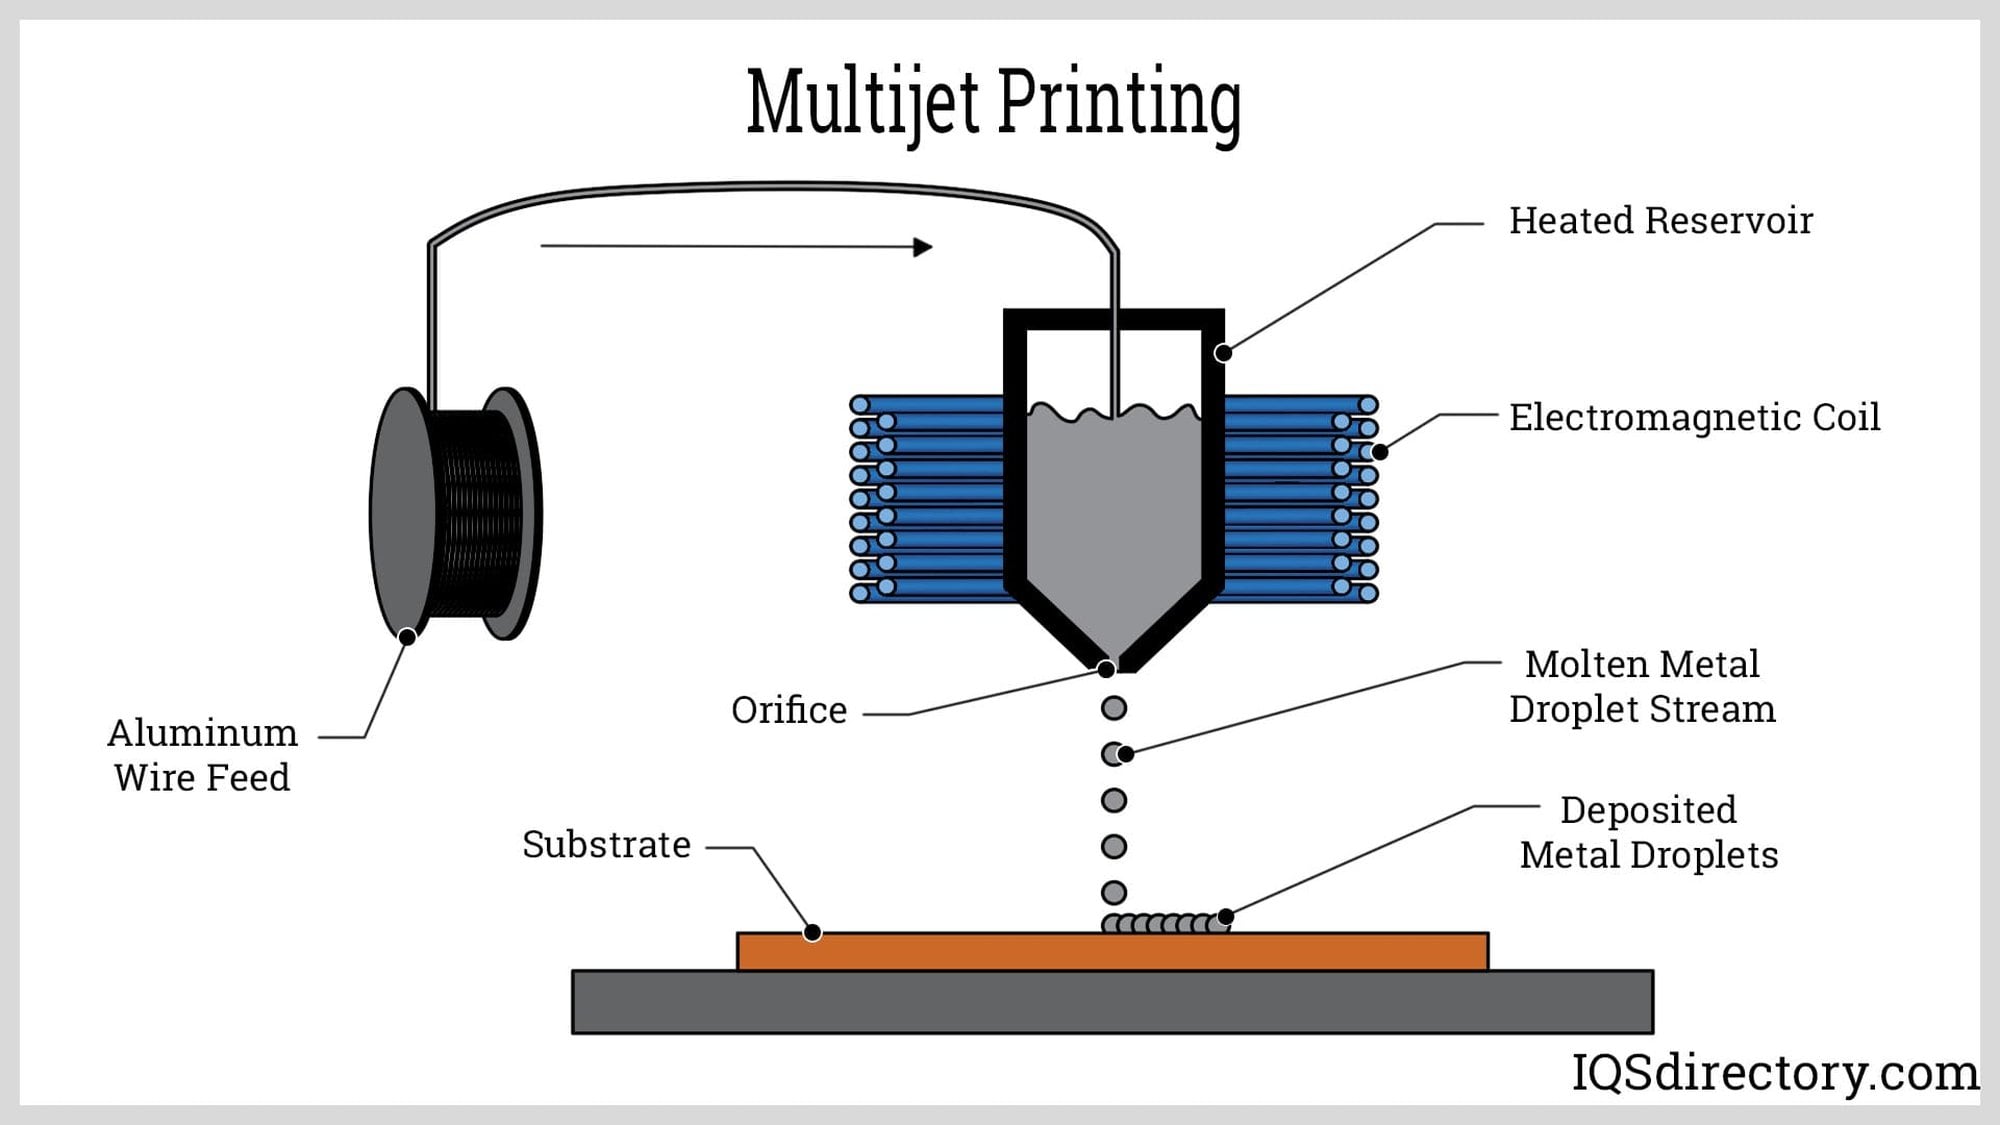
MultiJet Printing (MJP), malzeme püskürtme teknolojilerinden biridir. Bu yöntemde sıvı fotopolimer, mikro damlacıklar hâlinde yüzeye püskürtülür ve UV ışıkla anında kürlenir. Katman kalınlığı oldukça düşüktür, bu nedenle yüksek yüzey kalitesi ve hassas detay üretimi sağlar.
Baskı sırasında yapı malzemesiyle birlikte genellikle mum bazlı bir destek malzemesi kullanılır. Destek malzemesi baskı sonrası eritilerek uzaklaştırılır, bu da karmaşık ve kapalı iç geometrilerin temiz şekilde üretilmesini mümkün kılar.
MJP; diş hekimliği modelleri, hassas prototipler, kalıp modelleri ve küçük detaylı parçalar için uygundur. Ancak kullanılan fotopolimerlerin mekanik dayanımı sınırlı olduğundan yüksek yük taşıyan yapısal parçalar için tercih edilmez.
Sheet Lamination
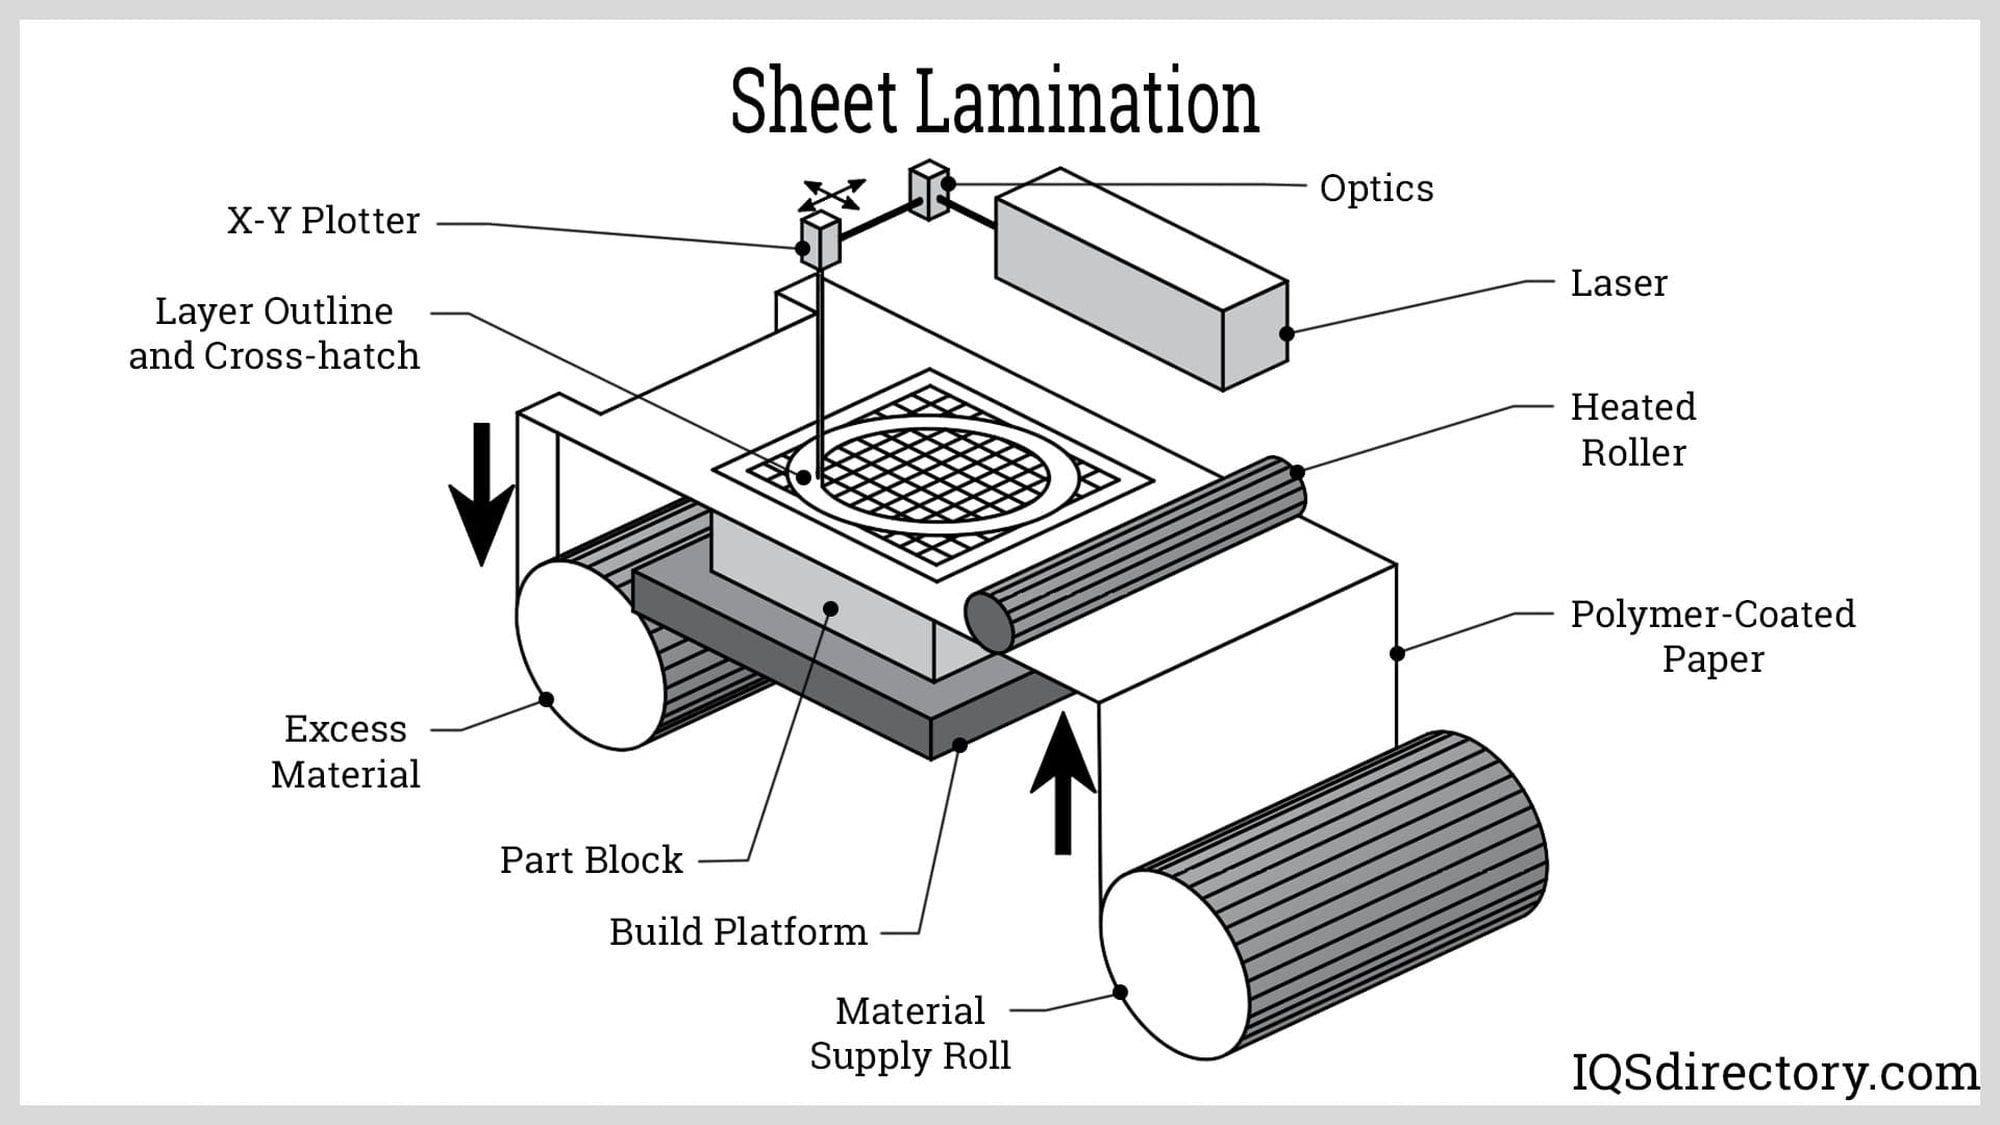
Sheet Lamination; katmanlı üretimin, levha formundaki malzemelerin üst üste birleştirilmesine dayanan bir yöntemidir. Bu teknikte ince metal, polimer veya kompozit levhalar önce kesilir. Ardından yapıştırma, ısı ve basınç ya da ultrasonik kaynak gibi yöntemlerle birleştirilir.
Metal uygulamalarda Ultrasonic Additive Manufacturing (UAM) en bilinen örneklerden biridir. Ultrasonik titreşim yardımıyla levhalar katı hâlde birleştirilir, yani ergitme gerçekleşmez. Bu durum düşük ısı girdisi sağlar ve termal deformasyon riskini azaltır.
Sheet Lamination; nispeten hızlı üretim, büyük parçaların üretilebilirliği ve farklı malzemelerin bir arada kullanılabilmesi gibi avantajlar sunar. Ancak yüzey kalitesi ve geometrik karmaşıklık açısından lazer tabanlı sistemlere kıyasla sınırlıdır.
Mikroyapı ve Mekanik Özellikler
Eklemeli imalatta yalnızca parçanın geometrisi değil, mikroyapısı da üretim sürecinde belirlenir. Özellikle metal sistemlerde yüksek soğuma hızları ince taneli ve yönlenmiş mikroyapı oluşumuna neden olur. Bu durum mukavemeti artırabilir ancak kalıntı gerilmeler ve çatlak oluşumu riskini de beraberinde getirir.
Katmanlı üretim nedeniyle mekanik özellikler genellikle yön bağımlıdır. Katmanlar arası bağ dayanımı, aynı katman içindeki dayanımdan farklı olabilir. Bu nedenle parça yerleşimi ve üretim parametreleri, nihai performans üzerinde doğrudan etkilidir.
Gözeneklilik, ergime havuzu kararlılığı ve enerji girdisi gibi faktörler çekme dayanımı, yorulma ömrü ve tokluk gibi mekanik özellikleri belirleyen temel parametrelerdir. Bu yüzden proses kontrolü ve üretim sonrası ısıl işlemler kritik önem taşır.
Eklemeli İmalatta Tasarım (DfAM)
Eklemeli imalat için tasarım yaklaşımı geleneksel yöntemlerden farklıdır:
• Parça konsolidasyonu
• Topoloji optimizasyonu
• Kafes yapılar
• İç soğutma kanalları
Bu yaklaşım özellikle otomotiv ve havacılıkta ağırlık azaltımı sağlar. Hafiflik doğrudan enerji verimliliği demektir.
Sektörel Uygulamalar
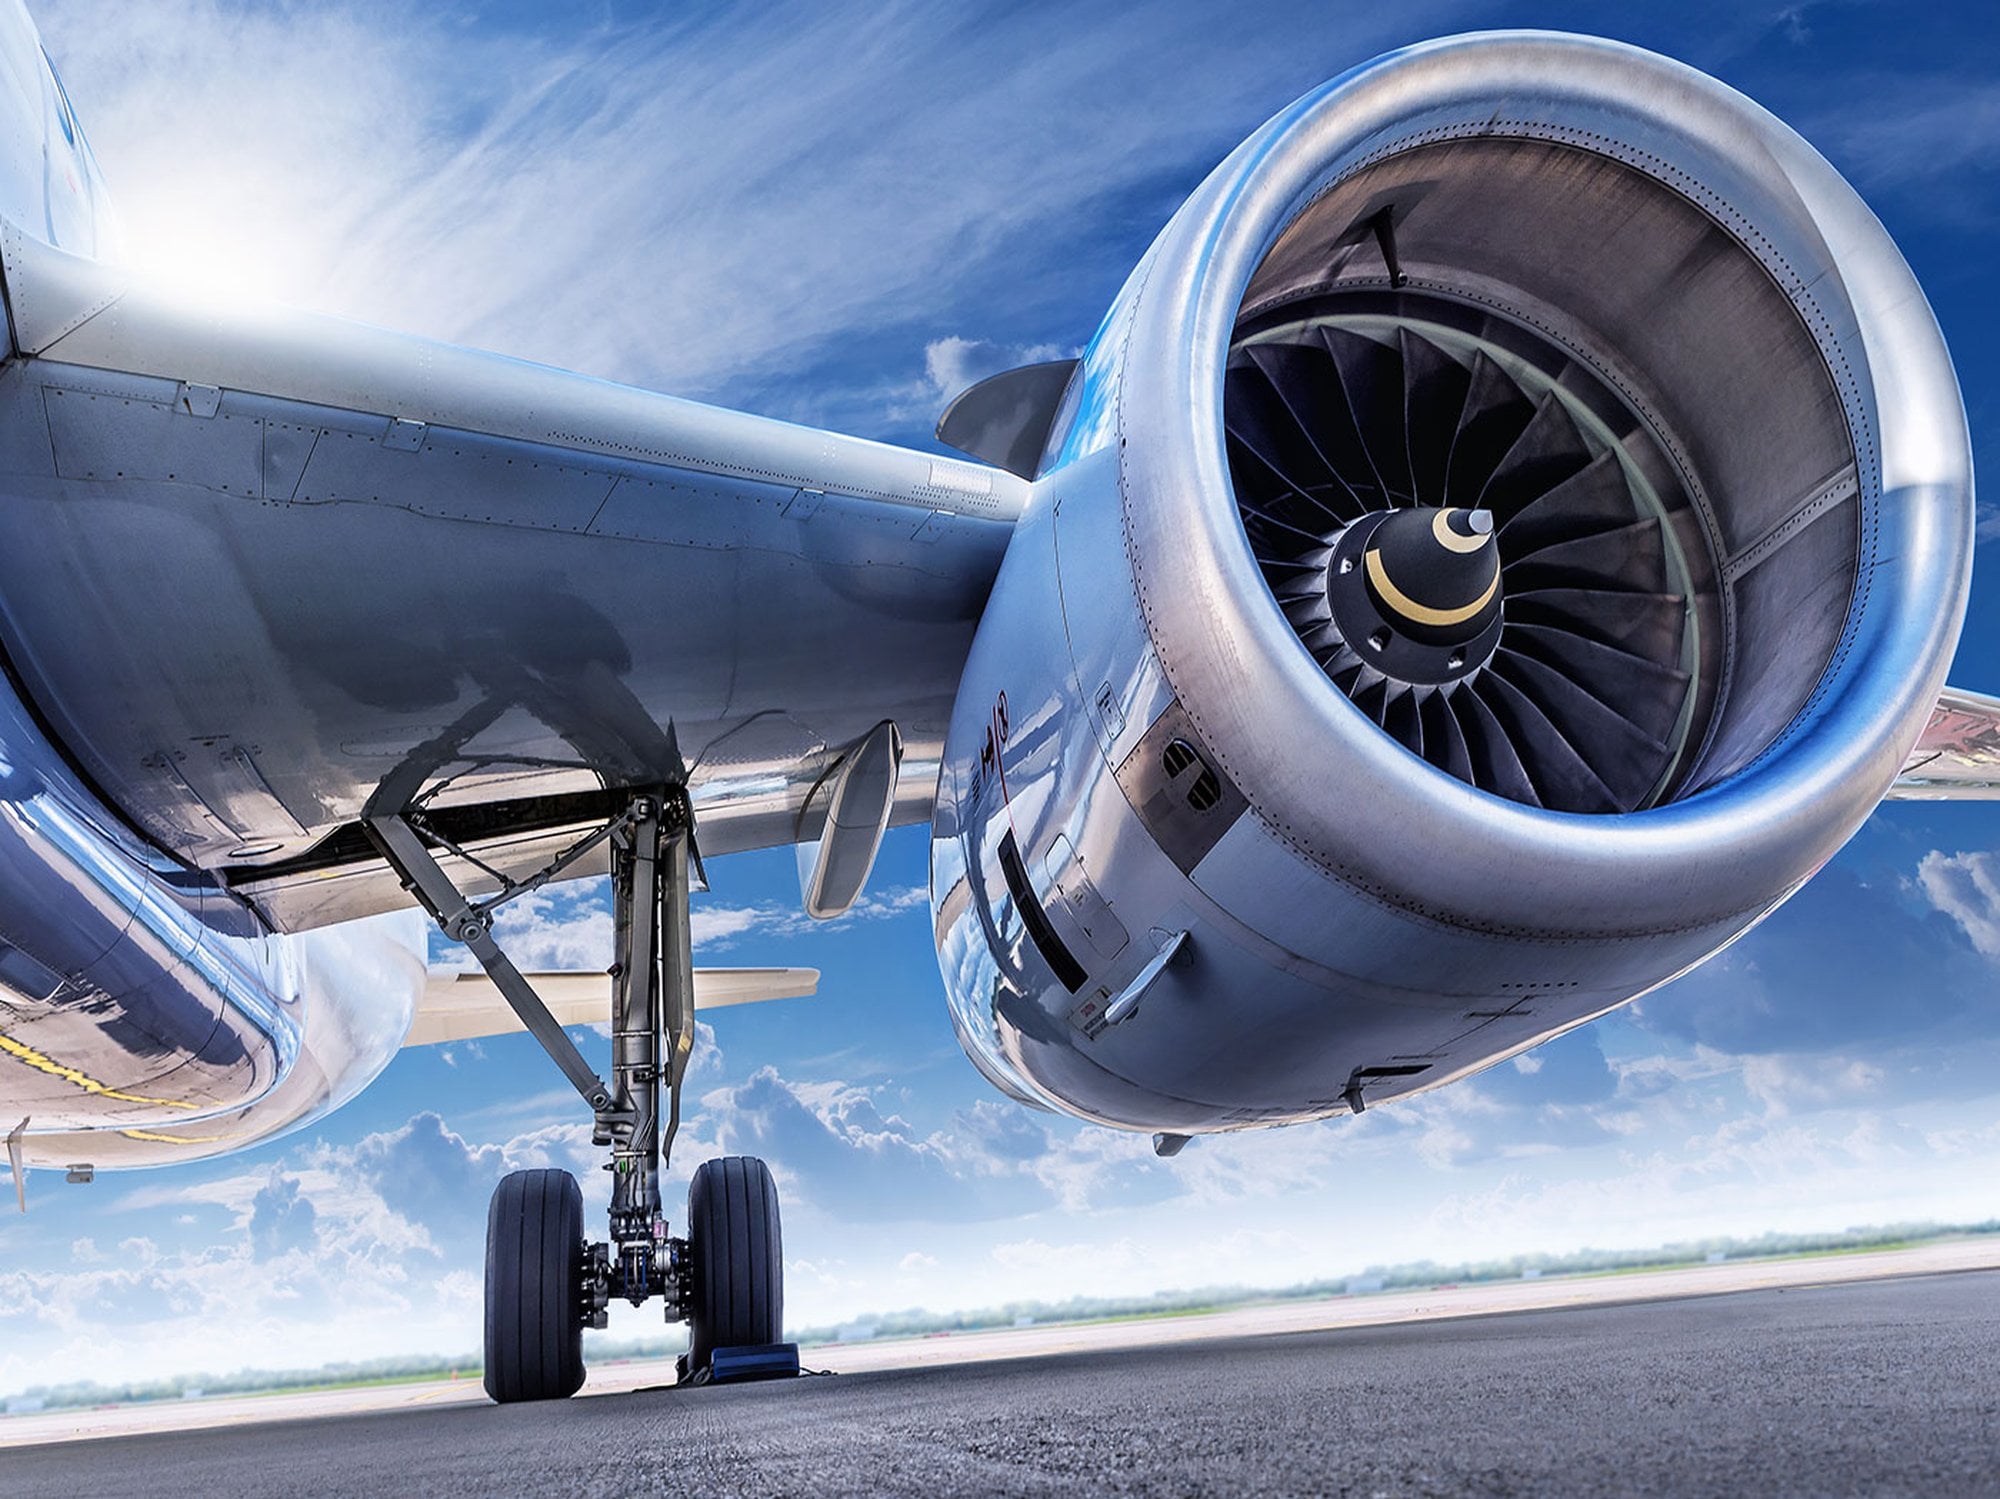
Eklemeli imalatın endüstriyel kullanımının hızla artmasının temel nedenlerinden biri, karmaşık geometrileri üretme kabiliyeti ile tedarik zinciri esnekliği sağlamasıdır. Örneğin havacılık sektöründe yakıt enjektörleri, türbin bileşenleri ve roket motoru parçaları gibi yüksek performans gerektiren bileşenlerin eklemeli imalatla üretildiği bilinmektedir.
Havacılık ve Uzay
Havacılık ve uzay sektöründe eklemeli imalat birçok avantaja sahiptir. Bu avantajlardan en önemlisi ağırlık azaltımıdır. Hafif parçalar, doğrudan yakıt verimliliği ve maliyet avantajı sağlar. Topoloji optimizasyonu ve kafes yapılar sayesinde geleneksel yöntemlerle üretilemeyen hafif ve karmaşık geometriler üretilebilir.
Metal toz yataklı füzyon sistemleri özellikle titanyum ve nikel bazlı süperalaşımların üretiminde yaygındır. Türbin bileşenleri, yakıt enjektörleri ve roket motoru parçaları eklemeli imalatla tek parça hâlinde üretilebilmekte, parça sayısı azaltılarak sistem güvenilirliği artırılmaktadır.
Ancak bu sektörde kalite kontrol, sertifikasyon ve proses tekrarlanabilirliği kritik öneme sahiptir. Mikroyapı kontrolü ve gözeneklilik yönetimi uçuş güvenliği açısından titizlikle değerlendirilir.
Otomotiv
Otomotiv sektöründe eklemeli imalat başlangıçta hızlı prototipleme amacıyla kullanılmıştır ancak günümüzde fonksiyonel parça üretimine doğru ilerlemektedir. Özellikle ürün geliştirme sürecinde tasarım doğrulama ve iterasyon hızını artırması önemli bir avantajdır.
Topoloji optimizasyonu ile hafifletilmiş yapılar üretilebilmekte, bu da yakıt verimliliği ve elektrikli araçlarda menzil açısından katkı sağlamaktadır. Ayrıca karmaşık soğutma kanalları, optimize edilmiş bağlantı elemanları ve düşük adetli performans parçaları eklemeli imalat ile üretilebilmektedir.
Seri üretimde geleneksel yöntemler hâlâ daha ekonomik olsa da düşük hacimli, performans odaklı ve özelleştirilmiş üretim senaryolarında eklemeli imalat stratejik bir rol üstlenmektedir.
Medikal
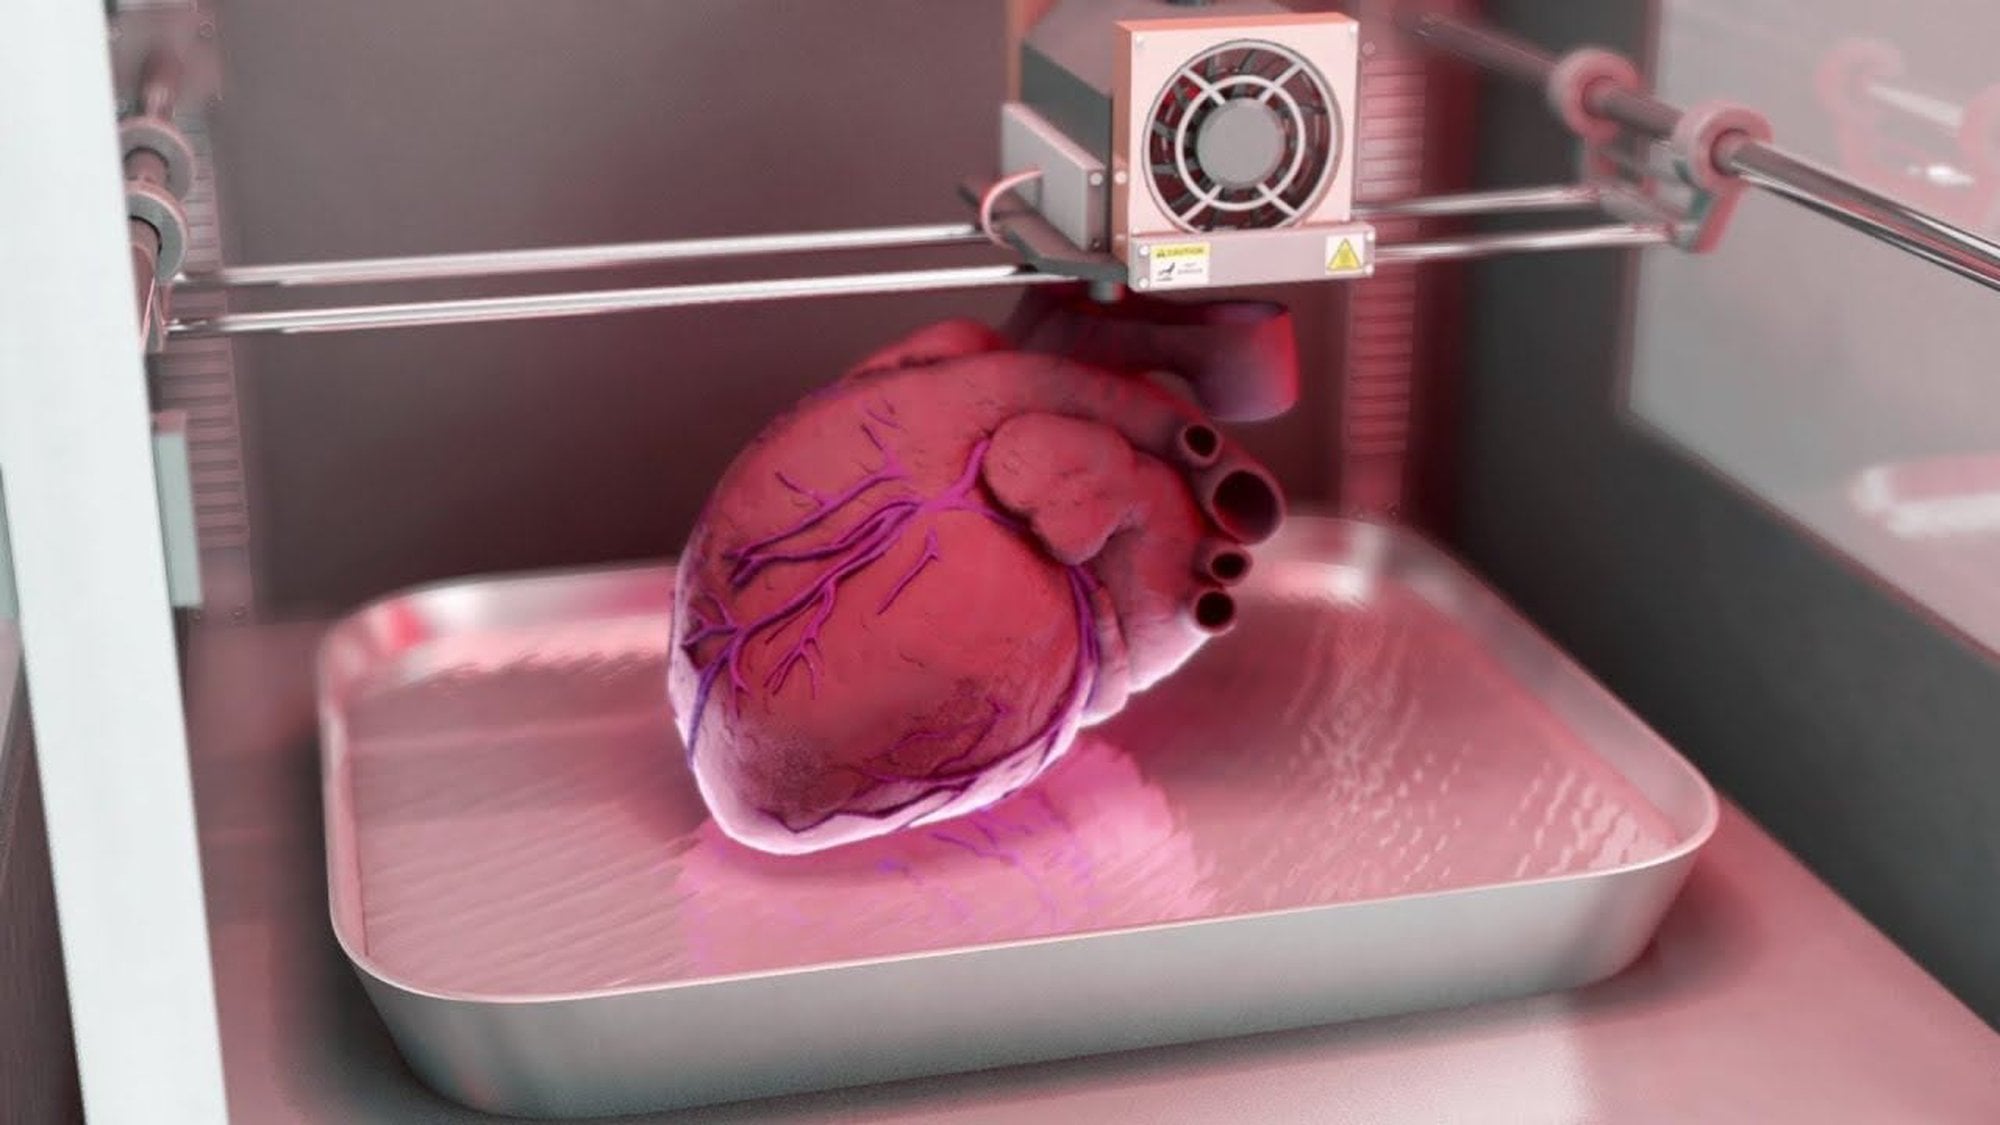
Sağlık sektöründe eklemeli imalatın en önemli avantajı kişiselleştirilmiş üretim imkânıdır. Hastaya özel implantlar, protezler ve cerrahi kılavuzlar; tıbbi görüntüleme verilerinden (BT, MR) elde edilen üç boyutlu modeller kullanılarak üretilebilmektedir.
Gözenekli titanyum implantlar, kemik dokusuyla daha iyi biyomekanik uyum sağlar ve osseointegrasyonu destekler. Bu sayede ortopedik ve dental uygulamalarda eklemeli imalat yaygın olarak kullanılmaktadır.
Ayrıca cerrahi planlama modelleri ve anatomik simülasyon parçaları, operasyon süresini azaltmaya ve başarı oranını artırmaya yardımcı olur. Bununla birlikte biyouyumluluk, sterilizasyon ve regülasyon gereklilikleri bu alanda kritik öneme sahiptir.
Savunma
Savunma sanayinde eklemeli imalatın en büyük avantajı hızlı ve yerinde üretim kabiliyetidir. Kritik yedek parçaların sahada veya operasyon bölgelerine yakın noktalarda üretilebilmesi, tedarik zincirine bağımlılığı azaltır ve operasyonel sürekliliği artırır.
Karmaşık geometriye sahip hafif yapısal bileşenler, silah sistem parçaları ve özel bağlantı elemanları eklemeli imalat ile üretilebilmektedir. Düşük adetli ve özel tasarım gerektiren bileşenlerde geleneksel yöntemlere kıyasla daha esnek bir çözüm sunar.
Ancak bu alanda kalite kontrol, malzeme dayanımı ve güvenlik sertifikasyonu kritik öneme sahiptir. Parçaların mekanik güvenilirliği ve tekrarlanabilirliği, savunma uygulamalarında titizlikle değerlendirilir.
Enerji
Enerji sektöründe eklemeli imalat, özellikle yüksek sıcaklık ve basınca maruz kalan bileşenlerin üretiminde önemli avantaj sağlar. Gaz türbinleri, yanma odaları ve ısı değiştiriciler gibi karmaşık iç akış kanallarına sahip parçalar, eklemeli imalat sayesinde tek parça hâlinde üretilebilmektedir.
Optimize edilmiş soğutma kanalları ve hafifletilmiş yapılar, sistem verimliliğini artırabilir. Ayrıca bakım ve onarım uygulamalarında Directed Energy Deposition gibi yöntemlerle hasarlı parçalar yeniden yapılandırılabilmektedir.
Bununla birlikte yüksek sıcaklık dayanımı, malzeme kararlılığı ve uzun vadeli performans analizleri bu sektörde kritik mühendislik parametreleridir.
Sürdürülebilirlik
Eklemeli imalat denildiğinde sıkça “çevreci üretim” ifadesi kullanılır. Bunun temel nedeni basittir: Malzeme yalnızca gerekli bölgelere eklenir. Talaşlı imalatta büyük bir bloktan ciddi miktarda malzeme atık olarak çıkarken eklemeli imalatta malzeme kullanımı daha verimlidir. Özellikle pahalı alaşımlarda bu, ciddi bir avantajdır.
Ancak sürdürülebilirlik meselesi yalnızca malzeme tasarrufundan ibaret değildir. İşin enerji boyutu da vardır. Özellikle metal toz yataklı füzyon sistemlerinde lazerlerin yüksek enerji tüketimi söz konusudur. Yani “her eklemeli imalat süreci otomatik olarak çevrecidir” demek doğru değildir. Sürecin tamamı yaşam döngüsü analizi ile değerlendirilmelidir.
Öte yandan eklemeli imalatın sürdürülebilirlik açısından güçlü olduğu bazı noktalar vardır. Parça konsolidasyonu sayesinde montaj sayısı azalır, bu da daha az bağlantı elemanı ve daha az üretim adımı anlamına gelir. Hafifletilmiş yapılar ise özellikle havacılık ve otomotiv sektöründe kullanım aşamasında enerji tasarrufu sağlar. Yani üretim sırasında harcanan enerji, kullanım sürecinde telafi edilebilir.
Bir diğer önemli boyut da tedarik zinciridir. Eklemeli imalat, yerel ve talep üzerine üretimi mümkün kılar. Parçaların dünyanın bir ucundan taşınması yerine dijital dosyanın aktarılması ve yerinde üretim yapılması, lojistik kaynaklı karbon emisyonlarını azaltabilir.
Gelecek Perspektifi
Eklemeli imalat artık “geleceğin teknolojisi” olmaktan çıkıp endüstriyel gerçekliğe dönüşmüş durumda. Ancak önümüzdeki yıllarda bu alanın evrimi daha çok üç temel eksende ilerleyecek: akıllı proses kontrolü, çok malzemeli üretim ve hibrit sistemler.
Birincisi, yapay zekâ destekli proses optimizasyonu. Özellikle metal sistemlerde gözeneklilik, çatlak oluşumu ve mikroyapı kontrolü hâlâ aktif araştırma konularıdır. Gerçek zamanlı sensör verileriyle çalışan kapalı çevrim kontrol sistemleri, lazer gücünü ve tarama parametrelerini anlık olarak ayarlayarak kaliteyi artırmayı hedeflemektedir. Bu, sertifikasyon süreçleri açısından kritik bir adım olacaktır.
İkinci önemli gelişim alanı çok malzemeli üretimdir. Aynı parça içinde farklı mekanik veya termal özelliklere sahip bölgeler üretmek, fonksiyonel derecelendirilmiş malzemeler kavramını daha uygulanabilir hâle getirmektedir. Bu yaklaşım, özellikle enerji ve savunma uygulamalarında yeni tasarım olanakları sunabilir.
Üçüncü olarak hibrit üretim sistemleri öne çıkmaktadır. Eklemeli ve talaşlı imalatın tek bir platformda entegre edilmesi hem karmaşık geometri üretimini hem de hassas yüzey kalitesini mümkün kılmaktadır. Bu yaklaşım, eklemeli imalatın seri üretim zincirine daha güçlü şekilde entegre olmasını sağlayabilir.
Uzun vadede ise dijital üretim ağları, yerel mikro-fabrikalar ve talep üzerine üretim modelleri daha yaygın hâle gelebilir. Parçaların fiziksel olarak taşınması yerine dijital olarak aktarılması, üretim ekosistemini kökten değiştirebilir.
Sonuç
Eklemeli imalat, üretim dünyasında köklü bir paradigma değişimini temsil etmektedir. Katmanlı üretim yaklaşımı sayesinde karmaşık geometriler, hafifletilmiş yapılar ve kişiselleştirilmiş çözümler mümkün hâle gelmiştir. Her ne kadar seri ve yüksek hacimli üretimde geleneksel yöntemler hâlen güçlü konumda olsa da düşük adetli, yüksek performanslı ve tasarım özgürlüğü gerektiren uygulamalarda eklemeli imalat stratejik bir avantaj sunmaktadır.
Gelişen proses kontrol sistemleri, malzeme bilimi [1], [2], [3], [4], [5], [6], [7], [8], [9], [10], [11], [12], [13], [14], [15]çalışmaları ve dijital üretim altyapıları ile birlikte bu teknolojinin endüstriyel ekosistemdeki rolünün önümüzdeki yıllarda daha da güçlenmesi beklenmektedir.
Bu makale üzerine konuşmaya devam et
Topluluk sohbetine katıl, yorum bırak veya ayrıntılı bir soru sor.
- Tebrikler!4
- Muhteşem!0
- Bilim Budur!0
- Mmm... Çok sapyoseksüel!0
- Güldürdü0
- İnanılmaz0
- Umut Verici!0
- Merak Uyandırıcı!0
- Üzücü!0
- Grrr... *@$#0
- İğrenç!0
- Korkutucu!0
- ^I. Gibson, et al. (2021). Additive Manufacturing Technologies: 3D Printing, Rapid Prototyping, And Direct Digital Manufacturing. Yayınevi: Springer.
- ^abT. DebRoy, et al. (2018). Additive Manufacturing Of Metallic Components – Process, Structure And Properties. Progress in Materials Science, sf: 112-224. | Arşiv Bağlantısı
- ^D. D. Gu, et al. (2012). Laser Additive Manufacturing Of Metallic Components: Materials, Processes And Mechanisms. International Materials Reviews, sf: 133-164. | Arşiv Bağlantısı
- ^J. P. Kruth, et al. (2007). Consolidation Phenomena İn Laser And Powder-Bed Based Layered Manufacturing. CIRP Annals – Manufacturing Technology, sf: 730-759. | Arşiv Bağlantısı
- ^W. E. Frazier. (2014). Metal Additive Manufacturing: A Review. Journal of Materials Engineering and Performance, sf: 1917-1928. | Arşiv Bağlantısı
- ^abD. Herzog, et al. (2016). Additive Manufacturing Of Metals. Acta Materialia, sf: 371-392. | Arşiv Bağlantısı
- ^T. D. Ngo, et al. (2018). Additive Manufacturing (3D Printing): A Review Of Materials, Methods, Applications And Challenges. Composites Part B: Engineering, sf: 172-196. | Arşiv Bağlantısı
- ^M. K. Thompson. (2016). Design For Additive Manufacturing: Trends, Opportunities, Considerations, And Constraints. CIRP Annals, sf: 737-760. | Arşiv Bağlantısı
- ^S. Ford, et al. (2016). Additive Manufacturing And Sustainability: An Exploratory Study Of The Advantages And Challenges. Journal of Cleaner Production, sf: 1573-1587. | Arşiv Bağlantısı
- ^L. B. Said, et al. (2025). Recent Advances In Additive Manufacturing: A Review Of Current Developments And Future Directions. Machines, sf: 813. | Arşiv Bağlantısı
- ^J. Chen, et al. (2024). Progress İn Additive Manufacturing Of Magnesium Alloys: A Review. Materials, sf: 3851. | Arşiv Bağlantısı
- ^A. Villa, et al. (2024). Sustainable Approaches For The Additive Manufacturing Of Ceramic Materials. Ceramics, sf: 291-309. | Arşiv Bağlantısı
- ^A. Hamza, et al. (2025). Revolutionizing Automotive Design: The İmpact Of Additive Manufacturing. Vehicles, sf: 24. | Arşiv Bağlantısı
- ^E. G. Bishop, et al. (2020). Using Large-Scale Additive Manufacturing As A Bridge Manufacturing Process İn Response To Shortages İn Personal Protective Equipment During The Covid-19 Outbreak. International Journal of Bioprinting, sf: 281. | Arşiv Bağlantısı
- ^ISO. (2021). I.s. En Iso/Astm 52900 Additive Manufacturing.
- ^I. Gibson. (2020). Additive Manufacturing Technologies. ISBN: 9781441911209.
Evrim Ağacı'na her ay sadece 1 kahve ısmarlayarak destek olmak ister misin?
Şu iki siteden biriyle hemen destek olabilirsin:
kreosus.com/evrimagaci | patreon.com/evrimagaci
Çıktı Bilgisi: Bu sayfa, Evrim Ağacı yazdırma aracıyla 26.10.2026 09:46:43 tarihinde oluşturuldu. Evrim Ağacı'ndaki içerikleri birden fazla editör sürekli gözden geçiriyor, güncelliyor ve geliştiriyor. Bu çıktıdan sonraki güncellemeleri görmek ve içeriğin en güncel hâlini okumak için şu adrese git: evrimagaci.org/s/22359
İçerik Kullanım İzinleri: Evrim Ağacı'ndaki yazılı içerikler orijinallerine hiçbir şekilde dokunulmadığı sürece izin alınmaksızın paylaşılabilir, kopyalanabilir, yapıştırılabilir, çoğaltılabilir, basılabilir, dağıtılabilir, yayılabilir, alıntılanabilir. Ancak bu içeriklerin hiçbiri izin alınmaksızın değiştirilemez ve değiştirilmiş hâlleri Evrim Ağacı'na aitmiş gibi sunulamaz. Benzer şekilde, içeriklerin hiçbiri, söz konusu içeriğin açıkça belirtilmiş yazarlarından ve Evrim Ağacı'ndan başkasına aitmiş gibi sunulamaz.